

Sistema de Polimento de Robôs
Máquina Industrial de Polimento de Espelhos
Máquina de Polimento de Espelhos 8K para Aço Inoxidável | Sistema Ecológico Sem Ácido
Máquina de polimento de espelhos com bobina de placa de alumínio
Máquina de polimento por espelho 6K para superfícies metálicas
Máquina de polimento de espelhos metálicos de alta precisão
Máquina de polimento de espelhos 8K com pressão pneumática
Máquina de polimento em aço inoxidável espelhado 8K do tipo correia
Máquina de Polimento e Polimento de Espelhos de Alto Brilho
Máquina de Polimento por Acabamento Nº 8K
Máquina de Polir Espelhos Super 8K
Máquina Industrial de Polimento de Metais
Máquina de Polimento por Espelho de Superfície de Titânio
Bobina para Bobina Nº 4 Terminou a Linha de Lixamento
Linha de moagem terminada de Sheet To Sheet No.4
Máquina de moagem de bobinas metálicas
Máquina de Escovação de Chapas de Metal
Máquina de Polimento de Cobre
Máquina de Polimento de Superfície de Titânio
Máquina de Polimento de Placas de Alumínio
Máquina de moagem de aço inox nº 4
Máquina de Escovação e Rectificação de Correias
Máquina de moagem HL de inox
Máquina de Esmerilhadora de Rolos HL
Máquina de Escovação HL de Correia
Máquina de Acabamento HL Seca
Máquina de Acabamento HL Úmida
Linha de Máquinas de Rectificação Dry No.4 & HL
Linha de Máquinas de Escovação Múmida Nº 4 & HL
Máquina acabada Scotch-Brite para superfícies metálicas
Máquina Acabada Scotch-Brite
Máquina de Polir Scotch Brite de Aço Inoxidável
Linha de Máquinas Scotch Brite Úmidas
Linha de Máquinas Scotch Brite (SB) totalmente automáticas
Máquina de Osciladores SB
Máquina de moer SB
Scotch Brite com Oscilador
Máquina Brite Escocês Seca
Máquina de moer Scotch Brite com quatro rolos
Máquina de moer vibratória de aço inoxidável em placas grossas
Moagem por vibração
Máquina de Esmerilhadora de Vibração de Aço Inoxidável
Máquina AFP
Máquina de Revestimento de Rolos Anti-Impressão Digital
Máquina pré-revestida anti-impressão digital
Máquina de revestimento de filme anti-impressão digital
Máquina de Nano-Revestimento Anti-Impressão Digital
Solução de Achatamento de Chapas Espessas para Processamento de Metais Pesados
Máquina de Nivelamento de Chapas Pesadas
Linha de Corte de Chapas de Precisão para Processamento Decorativo de Metais
Linha de nivelamento e corte de precisão para processamento de chapas metálicas
Desenrolamento automático de bobinas
Solução de Corte de Bobinas de Precisão para Processamento de Tiras de Metal
Máquina de Corte / Linha de Corte
Notícias da Indústria de Equipamentos de Acabamento de Superfícies Metálicas
Sep 29,2026
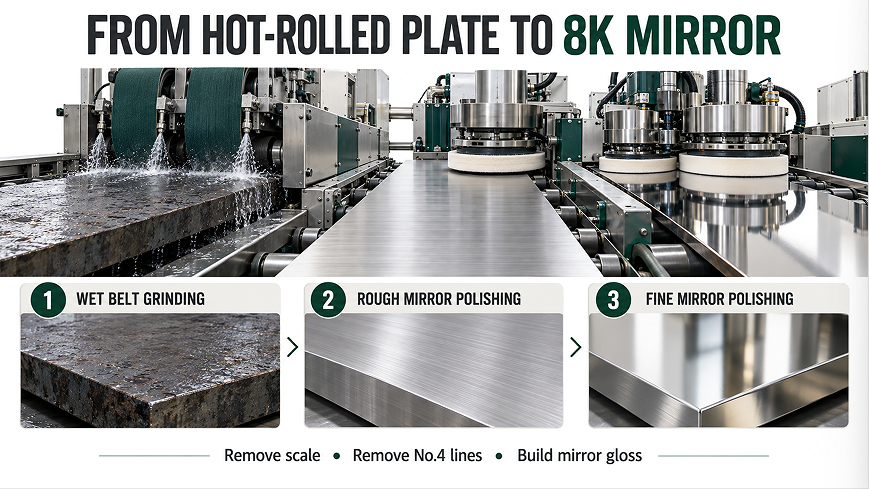
Para placas de aço inoxidável com mais espessura que 5 mm, um bom acabamento do espelho começa bem antes da máquina de polimento do espelho.Achapa laminada a quente normalmente apresenta irregularidades de incrustação e superfície de óxido. Se essas forem deixadas para as cabeças de polimento do espelho removerem, o polimento fica mais lento e linhas nº 4 ou marcas de cabeça podem permanecer visíveis na superfície final.
Uma máquina de moagem de correia úmida de alta resistência remove a camada de óxido laminado a quente e cria uma superfície mais uniforme. Este é oEstágio de preparação nº 4. Para o projeto descrito aqui, a meta após a moagem éRa ≤ 0,2 μm.
A placa já está pronta para polimento de espelhos, mas ainda não é uma superfície de espelho. O estágio nº 4 deixa linhas de moagem direcional que devem ser removidas progressivamente na próxima etapa.
Para placas laminadas a quente com 6 m de comprimento, nossos engenheiros estimam a seguinte produção diária de uma linha de moagem úmida com duas cabeças de correia:
| Espessura da placa | Produção estimada |
|---|---|
| 3–8 mm | 50–80 placas por dia |
| 9–15 mm | 30–40 placas por dia |
| 16–25 mm | 15–20 pratos por dia |
| 26–40 mm | 10–15 pratos por dia |
Essas são estimativas de projetos. A saída real depende da escala de óxido, planicidade da placa, remoção do material necessário, condição abrasiva e horas de operação.
O polimento de espelhos brutos é a ponte entre o desbastão nº 4 e o acabamento final em 8K.Grupos sucessivos de polimento bruto utilizam abrasivos progressivamente mais finos para remover as linhas direcionais No.4 e reduzir ainda mais a rugosidade da superfície. Para esse processo, nossos engenheiros recomendam mirar aproximadamenteRa 0,05 μm após polimento bruto, antes que os grupos finos de polimento levantem o brilho.
Se houver poucos grupos de polimento bruto, os operadores podem precisar reduzir a velocidade de avanço para remover as linhas nº 4. Caso contrário, linhas residuais ou marcas de polimento podem permanecer. O polimento fino melhora a refletividade, mas não se deve esperar que compense o polimento incompleto e áspero.
A quatro brutos + dois finosA configuração pode processar placas laminadas a quente devidamente preparadas. Para placas de 6 m, a produção estimada de uma linha de seis grupos é aproximadamente14–16 pratos por dia, dependendo da superfície e do acabamento que chega.
Quando é necessário maior rendimento, nossos engenheiros recomendamcinco grupos brutos + três grupos finos. O grupo adicional de áspero oferece mais capacidade para remover as linhas nº 4, enquanto o grupo fino adicional suporta o brilho final em uma velocidade de alimentação maior. Com base em nossa experiência em processamento, essa configuração pode ser executadaMais de 30% mais rápidodo que um arranjo quatro-rugado + dois finos sob condições comparáveis. A diferença real deve ser verificada com placas representativas de clientes.
Para aço inoxidável laminado a quente espesso, as duas máquinas realizam funções diferentes:
A moagem úmida por cinta remove incrustação de óxido e estabelece uma base uniforme nº 4. O polimento áspero do espelho remove as linhas No.4. O polimento fino desenvolve a aparência final do espelho e o brilho.
Selecionar a linha de polimento sem considerar a qualidade da superfície do No.4 pode levar a uma produção mais lenta ou a defeitos visíveis. A configuração mais confiável começa com a condição da placa, o acabamento alvo e um teste usando material representativo.
Por favor, sinta-se à vontade para nos contatar se precisar de mais informações.
Fabricante de Linhas de Produção de Equipamentos de Processamento Profundo de Metais
Direitos autorais © da Lebon Metal Equipment Co., Ltd. Todos os direitos reservados.
Design por BONTOP.
 Inglês
 Russo
 Espanhol
 Português
 Árabe
 Vietnamita
 Turco
 En