

Sistema de Polimento de Robôs
Máquina Industrial de Polimento de Espelhos
Máquina de Polimento de Espelhos 8K para Aço Inoxidável | Sistema Ecológico Sem Ácido
Máquina de polimento de espelhos com bobina de placa de alumínio
Máquina de polimento por espelho 6K para superfícies metálicas
Máquina de polimento de espelhos metálicos de alta precisão
Máquina de polimento de espelhos 8K com pressão pneumática
Máquina de polimento em aço inoxidável espelhado 8K do tipo correia
Máquina de Polimento e Polimento de Espelhos de Alto Brilho
Máquina de Polimento por Acabamento Nº 8K
Máquina de Polir Espelhos Super 8K
Máquina Industrial de Polimento de Metais
Máquina de Polimento por Espelho de Superfície de Titânio
Bobina para Bobina Nº 4 Terminou a Linha de Lixamento
Linha de moagem terminada de Sheet To Sheet No.4
Máquina de moagem de bobinas metálicas
Máquina de Escovação de Chapas de Metal
Máquina de Polimento de Cobre
Máquina de Polimento de Superfície de Titânio
Máquina de Polimento de Placas de Alumínio
Máquina de moagem de aço inox nº 4
Máquina de Escovação e Rectificação de Correias
Máquina de moagem HL de inox
Máquina de Esmerilhadora de Rolos HL
Máquina de Escovação HL de Correia
Máquina de Acabamento HL Seca
Máquina de Acabamento HL Úmida
Linha de Máquinas de Rectificação Dry No.4 & HL
Linha de Máquinas de Escovação Múmida Nº 4 & HL
Máquina acabada Scotch-Brite para superfícies metálicas
Máquina Acabada Scotch-Brite
Máquina de Polir Scotch Brite de Aço Inoxidável
Linha de Máquinas Scotch Brite Úmidas
Linha de Máquinas Scotch Brite (SB) totalmente automáticas
Máquina de Osciladores SB
Máquina de moer SB
Scotch Brite com Oscilador
Máquina Brite Escocês Seca
Máquina de moer Scotch Brite com quatro rolos
Máquina de moer vibratória de aço inoxidável em placas grossas
Moagem por vibração
Máquina de Esmerilhadora de Vibração de Aço Inoxidável
Máquina AFP
Máquina de Revestimento de Rolos Anti-Impressão Digital
Máquina pré-revestida anti-impressão digital
Máquina de revestimento de filme anti-impressão digital
Máquina de Nano-Revestimento Anti-Impressão Digital
Solução de Achatamento de Chapas Espessas para Processamento de Metais Pesados
Máquina de Nivelamento de Chapas Pesadas
Linha de Corte de Chapas de Precisão para Processamento Decorativo de Metais
Linha de nivelamento e corte de precisão para processamento de chapas metálicas
Desenrolamento automático de bobinas
Solução de Corte de Bobinas de Precisão para Processamento de Tiras de Metal
Máquina de Corte / Linha de Corte
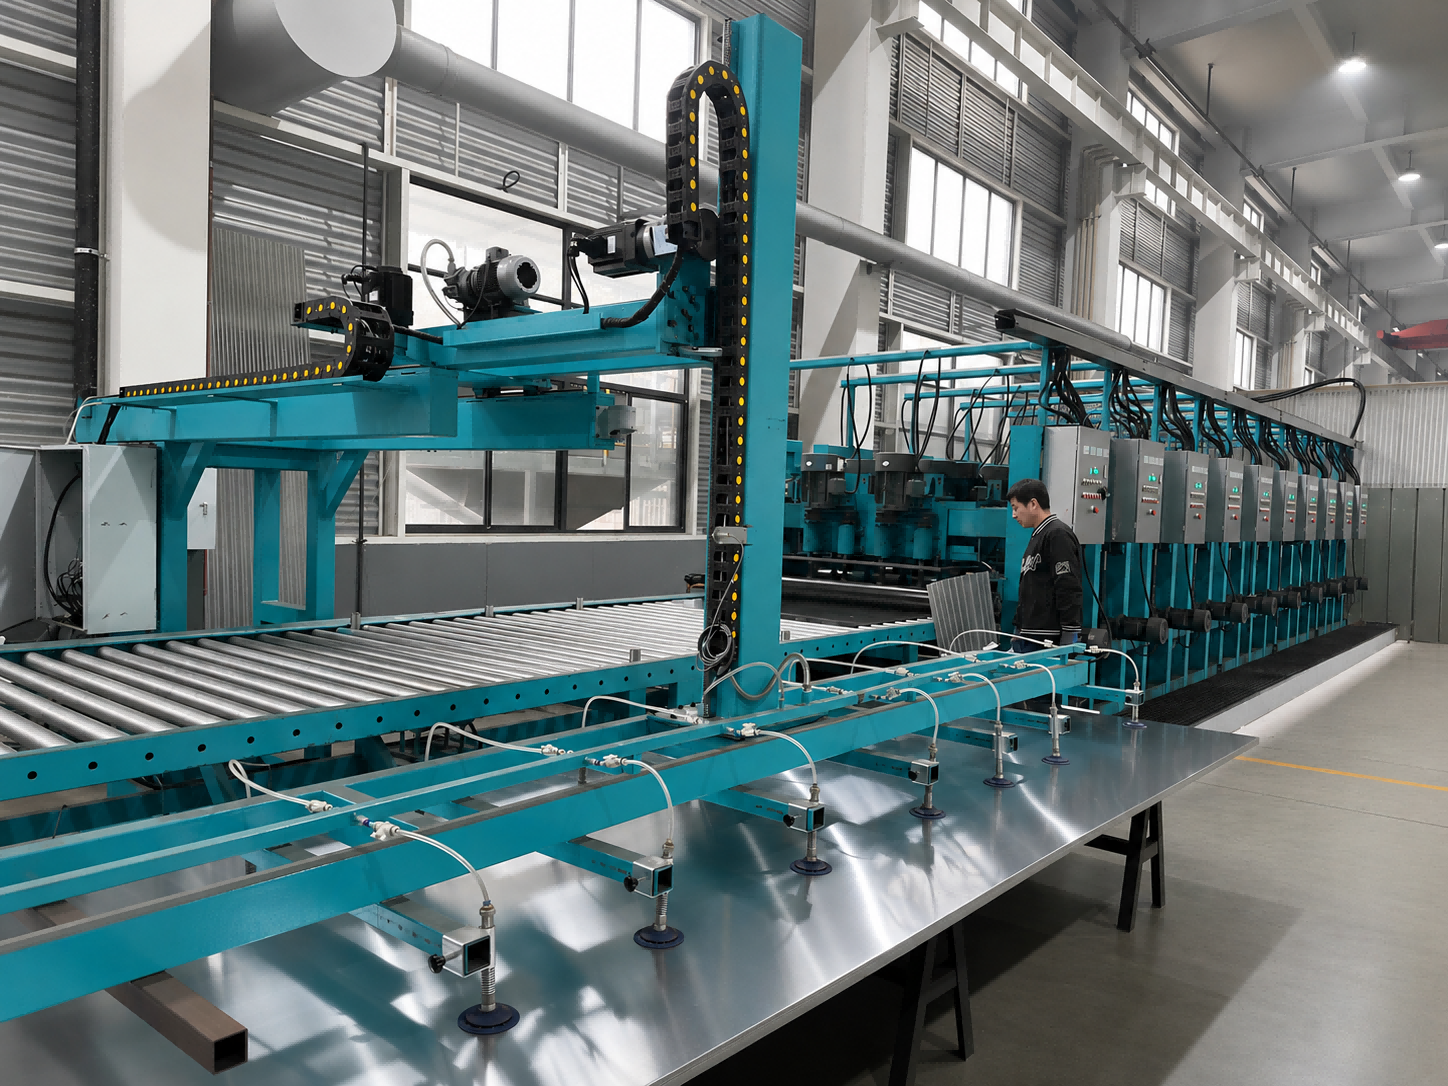
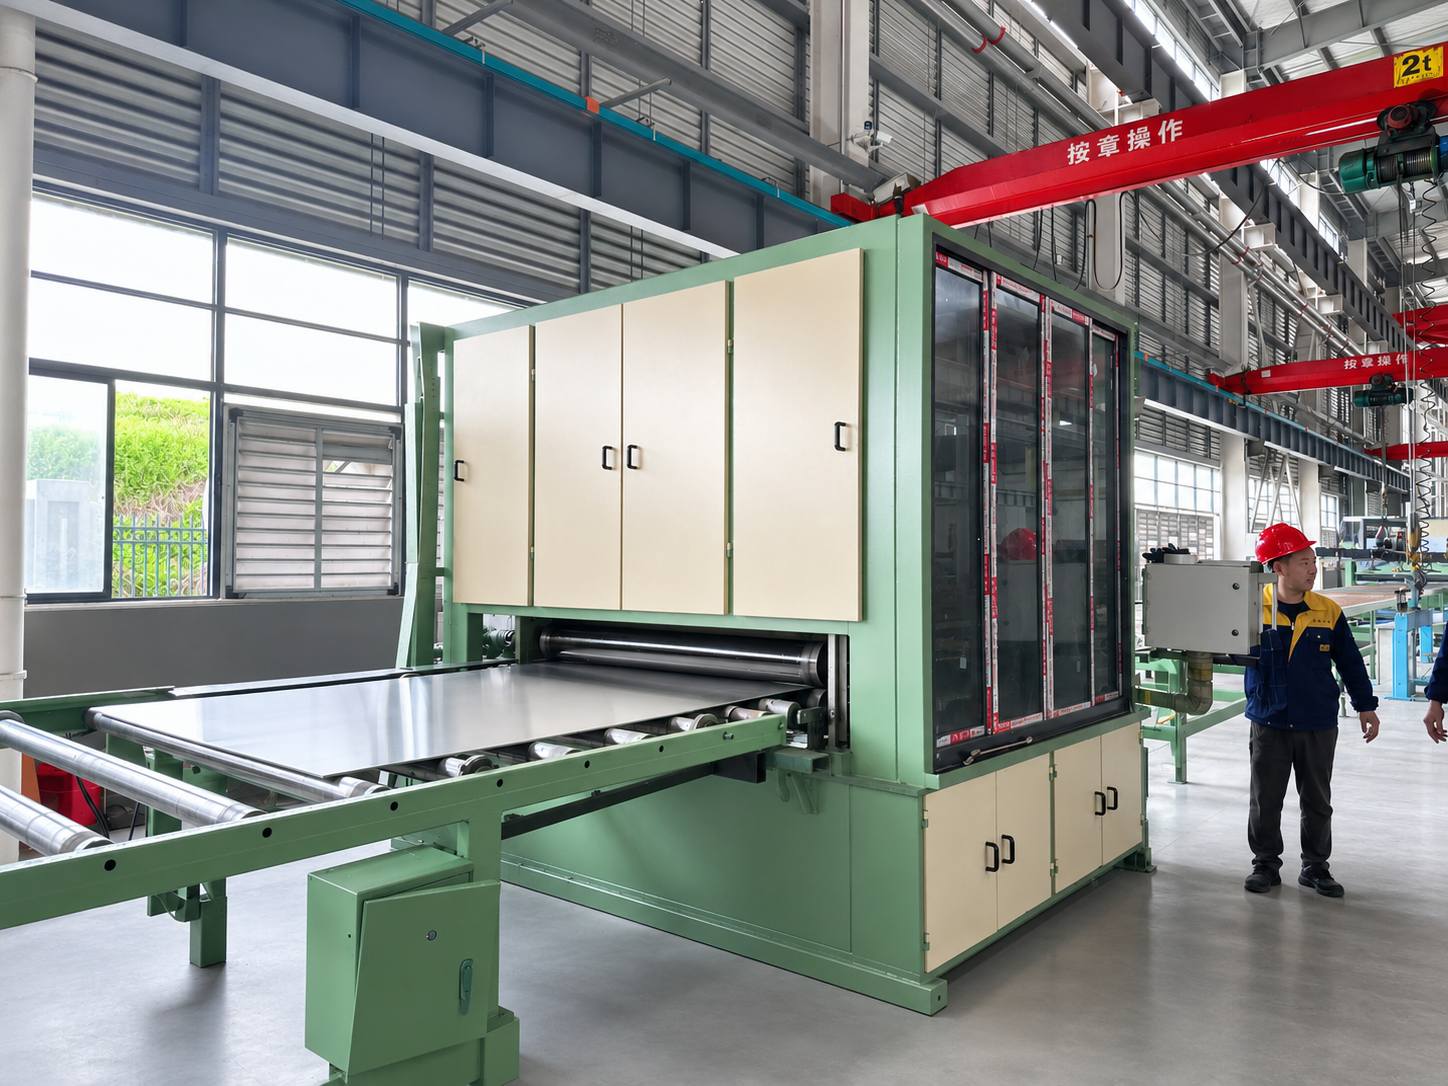
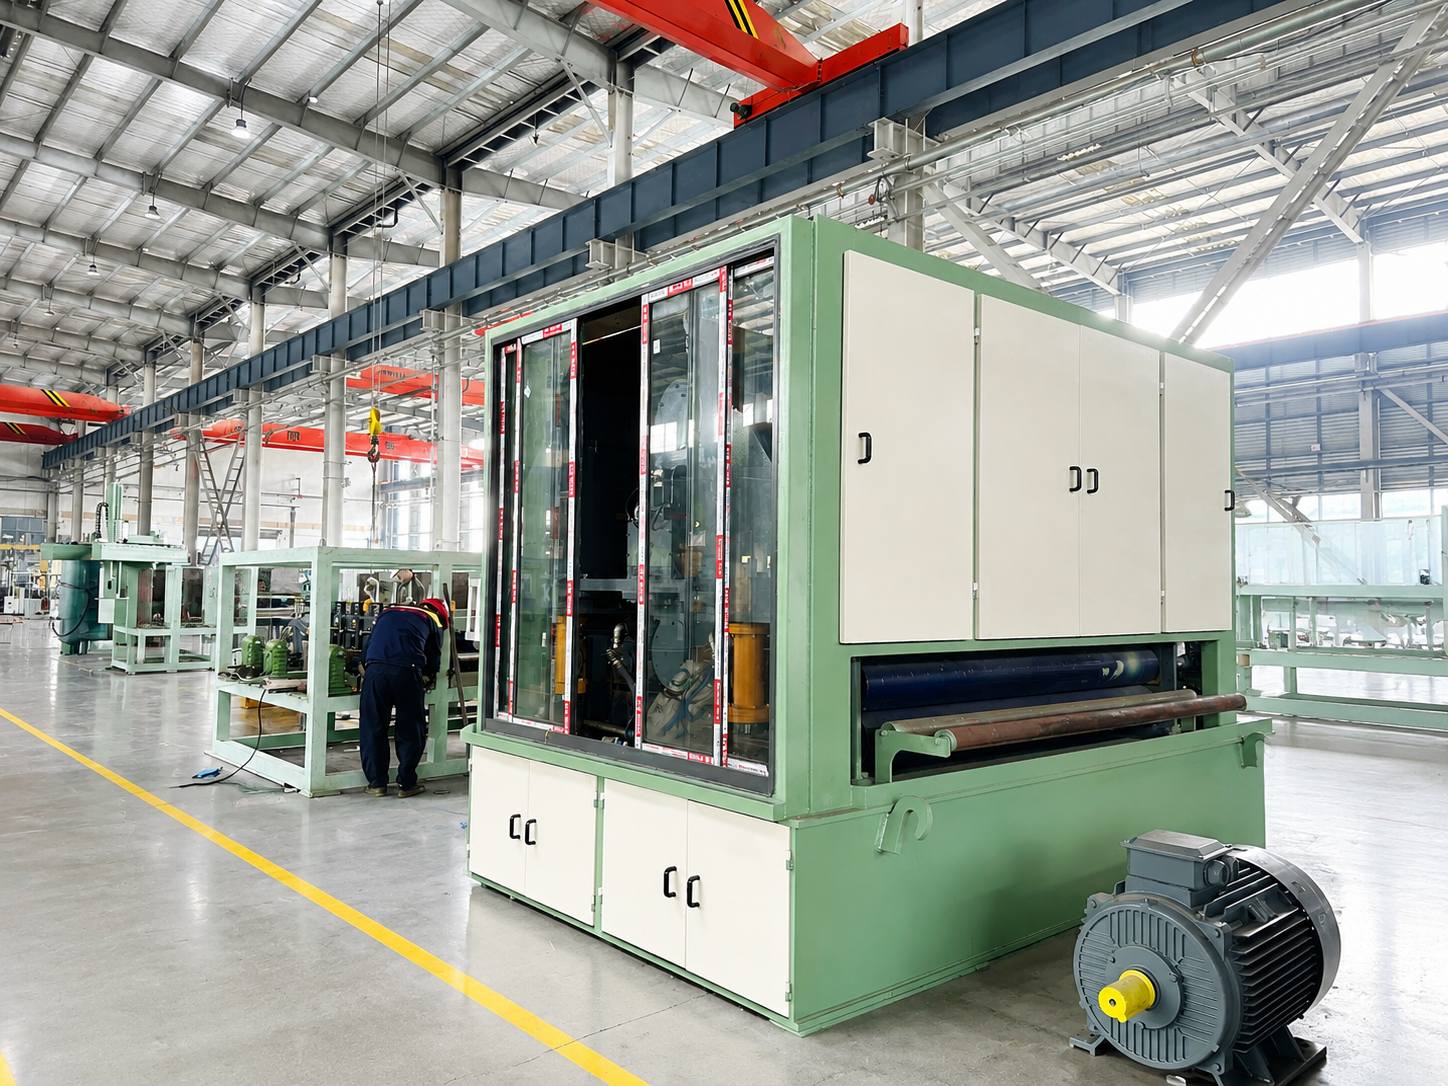
ALinha de Máquinas de Escovação Úmida Nº 4 & HLé uma linha de acabamento superficial em aço inoxidável que utiliza líquido de moagem, refrigerante ou meio à base de água durante a escovação abrasiva. Ele produzAcabamento finamente acetinado nº 4eAcabamento HL long Hairlinecom melhor resfriamento e qualidade de superfície mais limpa em comparação com o processamento a seco.
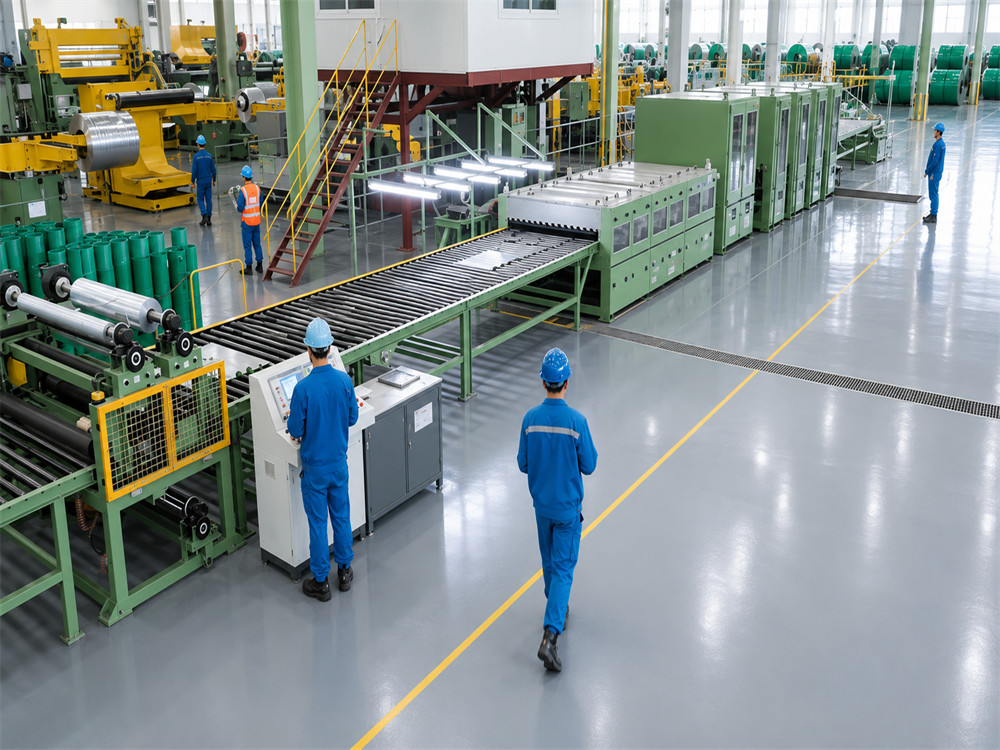
A linha geralmente incluialimentação, moagem/escovação úmida, filtragem e reciclagem de líquidos, limpeza, secagem, laminação opcional de filme protetor e seções de saída/recuo.
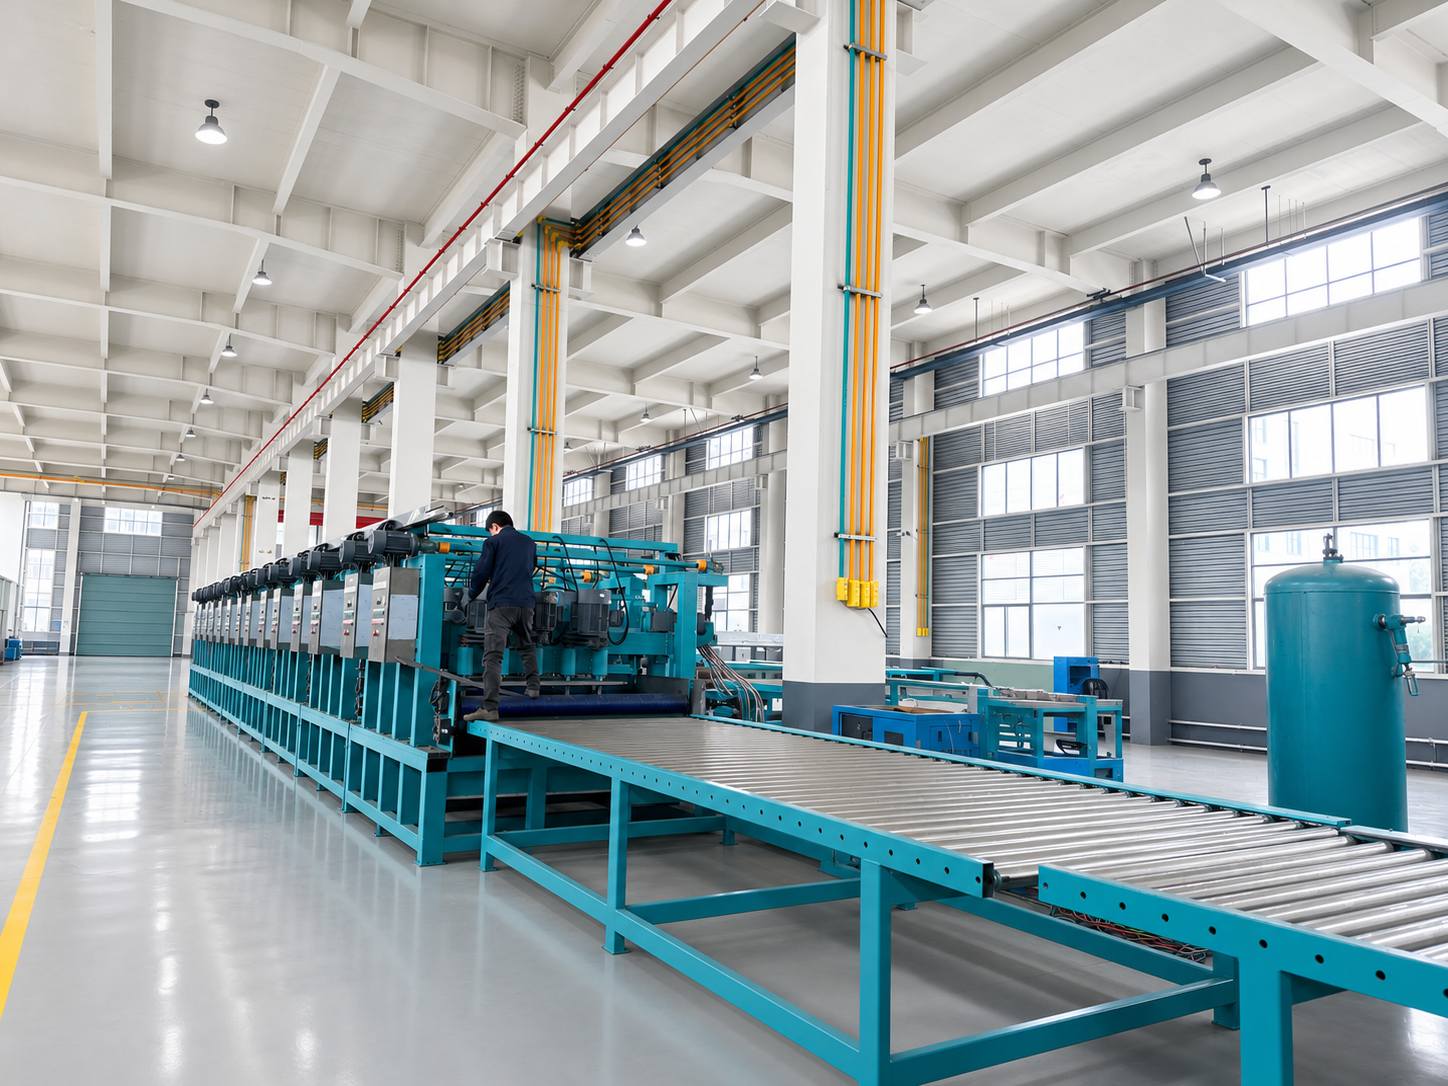
OLEBON Wet No.4 & Linha de Máquinas de Escovação HLé projetado para moagem úmida de alta qualidade e escovação de chapas, placas e serpentinas de aço inoxidável. Utiliza correias abrasivas ou rolos de escovagem junto com líquido de moagem ou refrigerante para produzir uniformeAcabamento escovado acetinado nº 4eAcabamento HL / Hairline.
Comparado ao processamento seco, o sistema de escovação úmida proporciona melhor resfriamento, menor poeira, textura superficial mais lisa e menor risco de marcas de queimadura ou descoloração superficial. A linha pode ser equipada com unidades de alimentação, moagem úmida e escovação, sistema de filtragem e reciclagem de líquidos de moagem, limpeza, secagem e seções opcionais de laminação de película protetora.
Com alimentação estável de materiais, pressão ajustável de escovagem, velocidade variável da linha e trilho preciso da cinta, a máquina ajuda a alcançar direção reta dos grãos, qualidade consistente da superfície e produção eficiente. É amplamente utilizado para chapas decorativas de aço inoxidável, painéis de elevadores, painéis de eletrodomésticos, equipamentos de cozinha, painéis de parede arquitetônicos e aplicações de acabamento de superfície metálica interna de alto padrão.
Produz ambosAcabamento escovado acetinado nº 4eAcabamento HL / Hairline
Design de escovação úmida com líquido de moagem ou refrigerante para melhor qualidade da superfície
Adequado para chapas, placas e bobinas de aço inoxidável
Sistema de correia abrasiva de alta velocidade ou rolo de escovagem para acabamento eficiente da superfície
Pressão de escovação ajustável para diferentes espessuras de material e requisitos de acabamento
Velocidade de alimentação variável para controlar a textura de superfície No.4 e HL
Sistema estável de rastreamento da faixa para evitar marcas de desvio da faixa e linhas de grão irregulares
Múltiplas opções de granulação abrasiva para escovação fina nº 4 e acabamento HL Hairline
O sistema de suprimento de líquido de moagem ajuda a reduzir calor, poeira e marcas de queimação superficial
O sistema de filtragem e reciclagem reduz a moagem de resíduos líquidos e os custos operacionais
A unidade de limpeza e secagem remove óleo, resíduos, poeira e marcas d'água após a escovação
Sistema de alimentação estável garante direção reta dos grãos e acabamento superficial consistente
Sistema opcional de laminação de película protetora após o acabamento superficial
Sistema de controle de CLP e inversor para fácil operação e ajuste estável da velocidade
Largura de trabalho personalizável, faixa de espessura, unidades de escovação e layout de produção
Ideal para aplicações decorativas em aço inoxidável, painéis de elevadores, painéis de eletrodomésticos, equipamentos de cozinha e aplicações arquitetônicas de metal
A chapa, chapa ou bobina de aço inoxidável é alimentada na linha de escovação através do sistema de esteira. A alimentação estável mantém o material plano e garante a direção reta dos grãos durante o processamento.
Correias abrasivas de alta velocidade moem levemente a superfície do aço inoxidável para remover riscos menores, marcas de óxido e defeitos superficiais. Isso prepara o material para o acabamento No.4 ou HL.
Para o acabamento nº 4, as correias abrasivas criam uma textura fina e uniforme de cetim escovado. Líquido de moagem ou refrigerante é fornecido durante a escovagem para reduzir o calor, controlar a poeira e melhorar a suavidade da superfície.
Para acabamento HL, a máquina cria linhas longas, retas e contínuas na linha do cabelo. O efeito final da linha é controlado por abrasividade, pressão de escovagem, precisão de rastreamento da correia e velocidade de alimentação.
O líquido de moagem usado é coletado, filtrado e reciclado para reutilização. Isso ajuda a reduzir o desperdício, diminuir os custos operacionais e manter um desempenho estável de escovação.
Após a escovação úmida, a superfície de aço inoxidável é limpa para remover líquido de moagem, óleo, poeira, resíduos abrasivos e partículas metálicas.
A superfície limpa passa pela unidade de secagem para remover a umidade e evitar marcas d'água na superfície final No.4 ou HL.
Se necessário, uma película protetora é aplicada na superfície final para evitar riscos durante o manuseio, corte, transporte e processamento posterior.
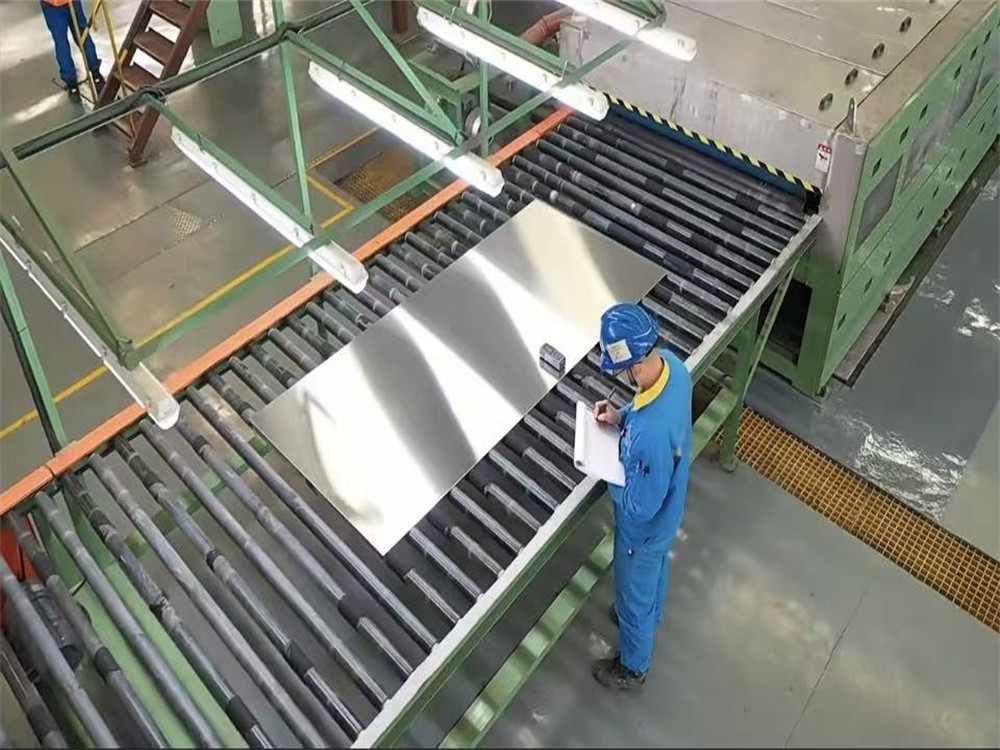
A superfície final de aço inoxidável possui acabamento uniforme acetinado nº 4 ou acabamento longo e reto HL Hairline, adequado para painéis decorativos, interiores de elevadores, painéis de eletrodomésticos e aplicações arquitetônicas.
Chapas decorativas de aço inoxidável
Painéis de elevador e interiores da cabine
Painéis de eletrodomésticos
Painéis de equipamentos de cozinha
Painéis arquitetônicos de parede e teto
Portas e molduras de aço inoxidável
Materiais de decoração interna
Painéis de decoração para hotéis e comércios
Móveis e painéis de luminárias
Revestimento e painéis de cobertura do aparelho
Painéis laterais de escada rolante
Equipamentos comerciais de cozinha e restaurante
Sinalização e painéis publicitários
Armários, bancadas e bancadas de metal
Pré-tratamento antes do revestimento, laminação ou processamento adicional
Acabamento superficial de aço inoxidável nº 4 nº 4 e HL Hairline de alta qualidade
A superfície finalizada deve apresentar uma textura uniforme de cetim No.4 ou HL Hairline em toda a largura da folha ou da bobina. Não deve haver diferença óbvia entre escuro e claro, áreas irregulares ou marcas de escovada irregular.
As linhas de escovagem devem ser retas, contínuas e consistentes ao longo da direção do processamento. Para acabamento HL, a textura da linha deve ser longa e fina; para o acabamento nº 4, a textura deve ser uniforme e acetinada.
O material acabado deve estar livre de riscos profundos, marcas de desvio da correia, marcas de vibração, marcas de rolo, marcas de queimadura, manchas de óleo, marcas d'água e defeitos superficiais visíveis.
A rugosidade da superfície pode ser controlada por abrasividade, pressão de escovagem, velocidade da correia e velocidade de alimentação. Valores de referência típicos:
Quarta colocação:por voltaRa 0,4–0,8 μm
Finalização HL:por voltaRa 0,2–0,6 μm
Os valores reais podem ser ajustados de acordo com a amostra do cliente e os requisitos da aplicação.
A correia abrasiva deve ser verificada regularmente para desgaste, danos, entupimento ou cortes irregulares. Cintas desgastadas podem causar veios instáveis, riscos ou má consistência da superfície.
O líquido de moagem ou o líquido de arrefecimento devem ser fornecidos de forma uniforme durante a escovagem. A concentração do líquido, a vazão e a condição da filtragem devem ser verificadas para evitar superaquecimento, marcas de queimadura e contaminação superficial.
Após a escovação úmida, a superfície deve ser totalmente limpa e seca. O material acabado não deve apresentar resíduos de moagem, marcas de refrigerante, manchas de água ou partículas metálicas remanescentes.
Se for aplicada uma película protetora, a película deve ficar plana e firmemente fixada. Não deve haver bolhas, rugas, partículas de poeira ou arranhões sob o filme.
A espessura, largura e planicidade do material devem ser verificadas antes da produção. Alimentação estável e controle de tensão ajudam a evitar desvios da folha, linhas de vibração e textura irregular de pincelação.
Antes da produção em massa, uma amostra deve ser testada e aprovada pelo cliente ou pela equipe de qualidade. Após a aprovação, devem ser mantidas as mesmas configurações de granulação da correia, pressão, velocidade e sistema úmido para garantir uma qualidade de produção estável.
Por favor, sinta-se à vontade para nos contatar se precisar de mais informações.
Fabricante de Linhas de Produção de Equipamentos de Processamento Profundo de Metais
Direitos autorais © da Lebon Metal Equipment Co., Ltd. Todos os direitos reservados.
Design por BONTOP.
 Inglês
 Russo
 Espanhol
 Português
 Árabe
 Vietnamita
 Turco
 En