

Sistema de Polimento de Robôs
Máquina Industrial de Polimento de Espelhos
Máquina de Polimento de Espelhos 8K para Aço Inoxidável | Sistema Ecológico Sem Ácido
Máquina de polimento de espelhos com bobina de placa de alumínio
Máquina de polimento por espelho 6K para superfícies metálicas
Máquina de polimento de espelhos metálicos de alta precisão
Máquina de polimento de espelhos 8K com pressão pneumática
Máquina de polimento em aço inoxidável espelhado 8K do tipo correia
Máquina de Polimento e Polimento de Espelhos de Alto Brilho
Máquina de Polimento por Acabamento Nº 8K
Máquina de Polir Espelhos Super 8K
Máquina Industrial de Polimento de Metais
Máquina de Polimento por Espelho de Superfície de Titânio
Bobina para Bobina Nº 4 Terminou a Linha de Lixamento
Linha de moagem terminada de Sheet To Sheet No.4
Máquina de moagem de bobinas metálicas
Máquina de Escovação de Chapas de Metal
Máquina de Polimento de Cobre
Máquina de Polimento de Superfície de Titânio
Máquina de Polimento de Placas de Alumínio
Máquina de moagem de aço inox nº 4
Máquina de Escovação e Rectificação de Correias
Máquina de moagem HL de inox
Máquina de Esmerilhadora de Rolos HL
Máquina de Escovação HL de Correia
Máquina de Acabamento HL Seca
Máquina de Acabamento HL Úmida
Linha de Máquinas de Rectificação Dry No.4 & HL
Linha de Máquinas de Escovação Múmida Nº 4 & HL
Máquina acabada Scotch-Brite para superfícies metálicas
Máquina Acabada Scotch-Brite
Máquina de Polir Scotch Brite de Aço Inoxidável
Linha de Máquinas Scotch Brite Úmidas
Linha de Máquinas Scotch Brite (SB) totalmente automáticas
Máquina de Osciladores SB
Máquina de moer SB
Scotch Brite com Oscilador
Máquina Brite Escocês Seca
Máquina de moer Scotch Brite com quatro rolos
Máquina de moer vibratória de aço inoxidável em placas grossas
Moagem por vibração
Máquina de Esmerilhadora de Vibração de Aço Inoxidável
Máquina AFP
Máquina de Revestimento de Rolos Anti-Impressão Digital
Máquina pré-revestida anti-impressão digital
Máquina de revestimento de filme anti-impressão digital
Máquina de Nano-Revestimento Anti-Impressão Digital
Solução de Achatamento de Chapas Espessas para Processamento de Metais Pesados
Máquina de Nivelamento de Chapas Pesadas
Linha de Corte de Chapas de Precisão para Processamento Decorativo de Metais
Linha de nivelamento e corte de precisão para processamento de chapas metálicas
Desenrolamento automático de bobinas
Solução de Corte de Bobinas de Precisão para Processamento de Tiras de Metal
Máquina de Corte / Linha de Corte
Notícias do setor
Sep 21,2026
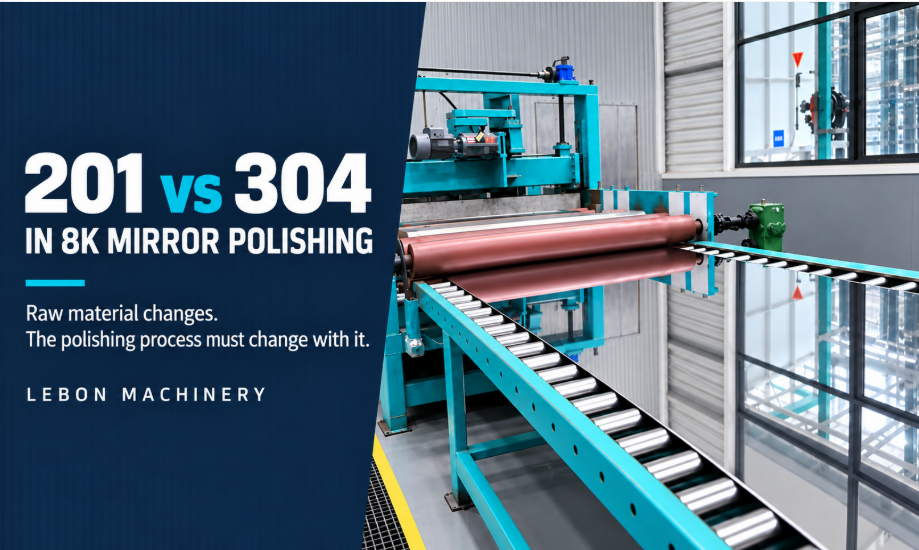
Tanto o aço inoxidável 201 quanto o 304 podem ser polidos até obter um acabamento espelhado 8K. A diferença não está em saber se o material pode se tornar refletivo, mas em quanto controle de processo é necessário para alcançar uma superfície uniforme e comercialmente aceitável.
Comparado ao 304, o aço inoxidável 201 geralmente é mais duro e mais sensível ao calor de moagem e ao endurecimento por trabalho. Portanto, isso exige ainda mais a sequência de polimento bruto, seleção de abrasivos, resfriamento, pressão de moagem e velocidade de avanço. Se as mesmas configurações forem usadas para ambos os materiais, a folha 201 tende a reter micro-cavidades, desenvolver névoa ou mostrar reflexão irregular após o polimento fino.
O aço inoxidável 201 usa menos níquel e mais manganês do que o 304. Essa composição confere aos dois graus diferentes comportamentos de formação e polimento. Em produção, o 201 muitas vezes parece mais difícil de moer e pode esquentar mais rápido sob carga inadequada. Quando a superfície fica excessivamente quente, o dinerciamento pode reduzir a eficiência do corte e dificultar a obtenção de um acabamento estável.
O aço inoxidável 304 tem dureza mais moderada e geralmente é mais indulgente durante o polimento por espelho. Frequentemente pode alcançar a superfície intermediária necessária com uma gama mais ampla de parâmetros operacionais. No entanto, a superfície que entra ainda importa: uma folha 304 2B ruim com cavidades ou defeitos de rolamento pode exigir mais preparação do que uma folha mais limpa.
Fator de processo | 201 aço inoxidável | Aço inoxidável 304 |
Comportamento de moagem | Geralmente é mais difícil de cortar e mais sensível ao endurecimento por trabalho. | Geralmente é mais fácil de moer e mais tolerante a mudanças de parâmetro. |
Controle de calor | Requer resfriamento cuidadoso e uma combinação equilibrada de pressão e velocidade. | Ainda precisa de resfriamento, mas normalmente tem uma janela de processo estável mais ampla. |
Polimento grosseiro | É necessária mais atenção para remover óxidos, microcavidades e defeitos de rolagem sem deixar marcas profundas. | Defeitos superficiais costumam ser mais fáceis de remover, dependendo da qualidade do 2B que chega. |
Definição de parâmetros | Pressão baixa ou excessiva pode causar problemas; O ajuste baseado em amostras é importante. | Receitas padrão são mais fáceis de estabelecer, mas ainda devem ser ajustadas à espessura e condição da superfície. |
Risco típico | Aparência nublada, áreas esbranquiçadas, cavidades retidas ou brilho irregular. | Marcas residuais de laminação, nevoeiro local ou marcas de polimento se a preparação for insuficiente. |
Uma linha de polimento 8K não começa com uma superfície em branco. Tudo começa com a chapa 2B ou BA fornecida pela siderúrgica. O material BA já é mais brilhante e liso, então normalmente requer menos retificação corretiva e áspera. Uma folha 2B pode conter textura fina de laminação, óxido, cavidades rasas ou variações locais na superfície que devem ser removidas antes do polimento espelhado.
Isso é especialmente importante hoje porque mais processadores estão usando folhas 201 2B como matéria-prima para a produção de 8K. Uma linha projetada em torno de material BA ou 304 mais limpo pode não fornecer capacidade suficiente de polimento bruta quando o material que entra muda. A configuração da máquina deve seguir a matéria-prima real, não apenas o acabamento alvo.
O objetivo do polimento grosseiro é remover defeitos enquanto produz uma base suficientemente fina e uniforme para a seção espelhada. Para o material 201 2B, essa etapa geralmente requer uma sequência de granulação cuidadosamente planejada e grupos de trabalho suficientes para separar a remoção de defeitos pesados do refinamento superficial.
·Abrasivos:Selecione o tipo abrasivo e a sequência de granulação de acordo com a dureza real e a profundidade de defeito da chapa.
·Pressão:Use carga suficiente para cortar a superfície, mas evite pressão excessiva que gera calor e acelera o endurecimento do trabalho.
·Velocidade de avanço:Ajuste a velocidade da linha à capacidade de moagem disponível; aumentar a velocidade sem remoção suficiente deixa defeitos para a seção de polimento fino.
·Resfriamento:Entregue o líquido de resfriamento uniformemente à zona ativa de moagem para controlar a temperatura e remover os detritos da moagem.
·Qualidade intermediária:Antes do polimento fino, procure uma superfície limpa e uniforme em torno de Ra 0,05 micrômetros, sujeito ao processo acordado e ao resultado da amostra.
O polimento fino com discos de lã e um meio de polimento controlado aumenta o brilho e reduz a rugosidade da superfície. Não pode apagar de forma confiável marcas abrasivas profundas, buracas retidas ou remoção irregular deixada pela etapa de polimento áspero. Adicionar mais cabeças de polimento fino pode aumentar a capacidade de produção, mas não substitui a preparação correta da superfície.
Para 201 e 304, a receita de polimento fino deve ser ajustada ao material, à superfície de entrada e à saída necessária. Em um processo tradicional, pó de óxido de alumínio, água e ácido nítrico podem ser usados em uma mistura controlada. O polimento mecânico sem ácido também é possível, mas seu acabamento alcançável e velocidade de produção devem ser confirmados por testes de amostras.
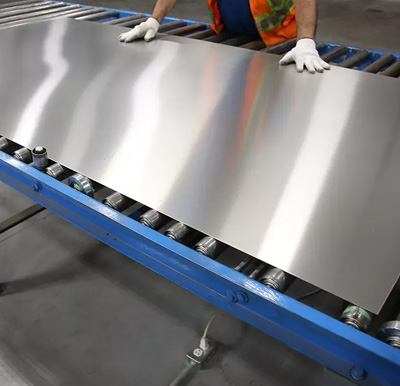
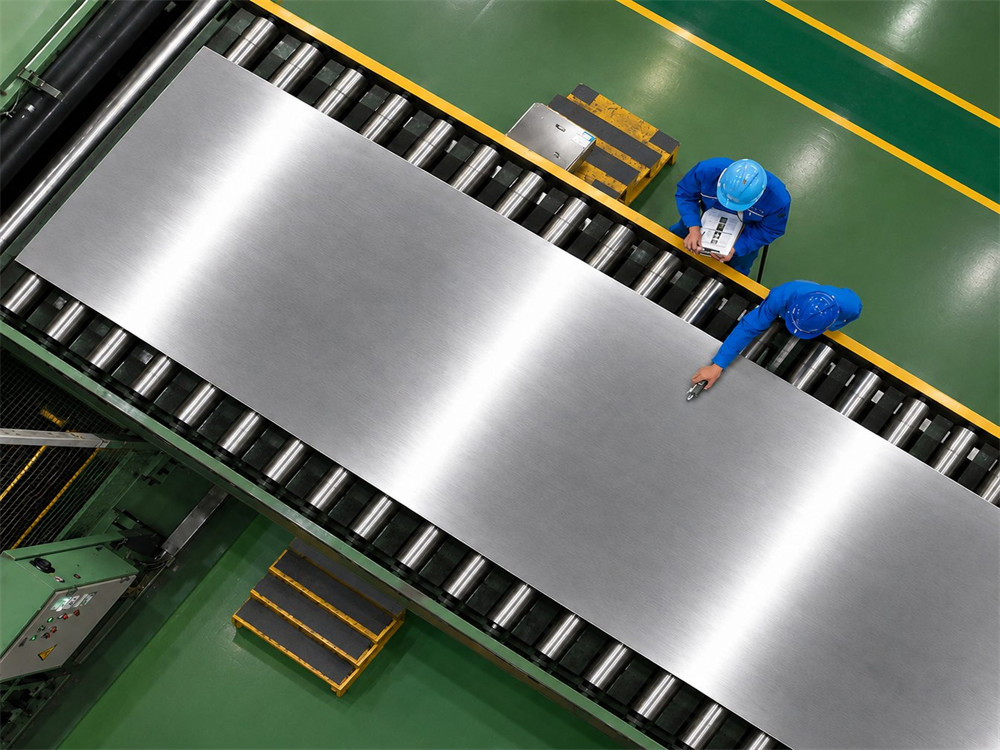
A folha final deve ser verificada tanto com instrumentos quanto com inspeção visual. Uma referência comercial comumente usada é Ra abaixo de 0,02 micrômetros e brilho de aproximadamente 600 a 800 GU, medido a 60 graus. A faixa exata de aceitação deve ser acordada com o comprador e verificada pelo mesmo método de medição.
Sob iluminação forte e uniforme, inspecione toda a folha em busca de arcos de polimento, marcas de redemoinho, neblina, cavidades, variação de cor e reflexão distorcida. Verifique as áreas esquerda, central e direita, assim como a cabeça, o meio e a cauda do lençol. Uma leitura de brilho alto em um ponto não prova que toda a superfície é uniforme.
O 304 geralmente é mais fácil de polir e oferece uma janela de processo mais ampla. A 201 também pode alcançar um acabamento espelhado 8K de alta qualidade, mas normalmente precisa de uma capacidade de polimento mais robusto e controle mais rigoroso de calor, pressão e velocidade. A melhor escolha depende do mercado do produto, custo da matéria-prima, requisitos contra corrosão e do comprador#39; Padrão de superfície.
Para um novo projeto, a abordagem mais segura é testar o cliente.#39; S lençóis reais. O polimento por amostra revela a verdadeira necessidade de remoção de defeitos, sequência abrasiva adequada, brilho e Ra alcançáveis, e velocidade de produção realista. Essa informação é mais útil do que selecionar a máquina apenas pela qualidade ou espessura do aço.
Sim. Com matéria-prima adequada e um processo corretamente controlado, o 201 pode alcançar um acabamento comercial em espelho 8K. Normalmente exige um polimento mais cuidadoso e um controle de calor.
Sim, desde que a linha tenha capacidade adequada de polimento grosso e receitas ajustáveis para seleção de abrasivos, pressão, resfriamento e velocidade de avanço. As mesmas configurações não devem ser usadas automaticamente para ambas as séries.
O BA geralmente começa com uma superfície mais brilhante e lisa, então pode exigir menos correção de moagem. No entanto, a decisão final deve considerar o custo do material, a disponibilidade, o acabamento alvo e a economia da produção.
Por favor, sinta-se à vontade para nos contatar se precisar de mais informações.
Fabricante de Linhas de Produção de Equipamentos de Processamento Profundo de Metais
Direitos autorais © da Lebon Metal Equipment Co., Ltd. Todos os direitos reservados.
Design por BONTOP.
 Inglês
 Russo
 Espanhol
 Português
 Árabe
 Vietnamita
 Turco
 En